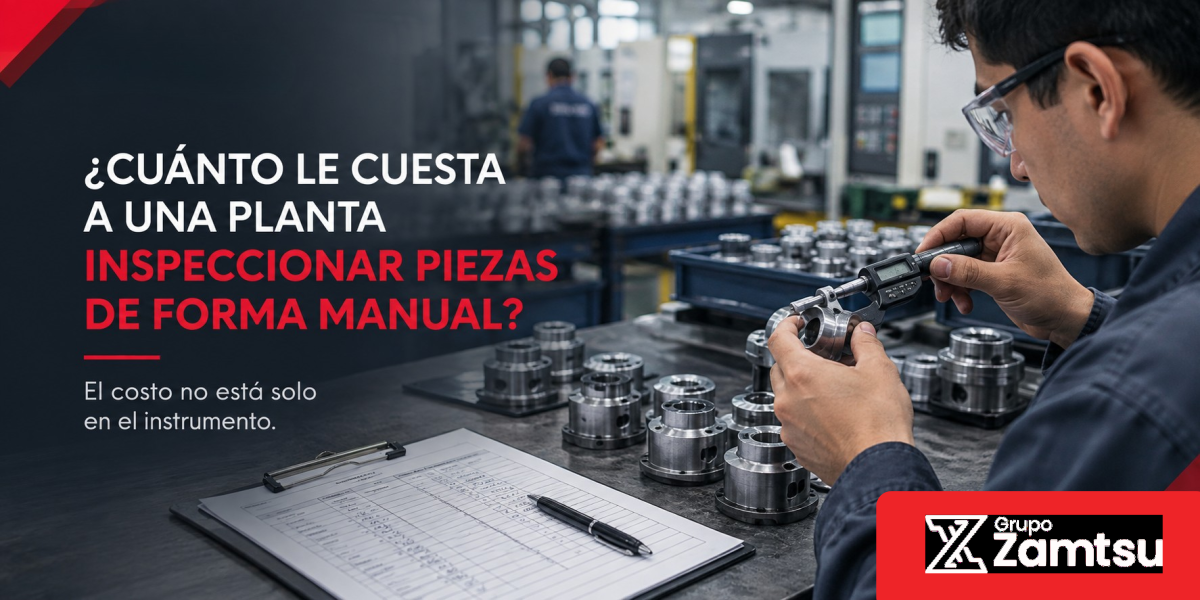
El control dimensional es una parte esencial de cualquier proceso de fabricación. Permite comprobar que una pieza cumple con las dimensiones, tolerancias y especificaciones establecidas en el plano.
Sin embargo, un proceso de inspección que funcionaba correctamente cuando la producción era menor puede convertirse en un cuello de botella cuando aumentan los pedidos, la variedad de piezas o el nivel de exigencia de los clientes.
Los primeros síntomas no siempre aparecen como una avería. A menudo se manifiestan en forma de esperas, mediciones repetidas, registros incompletos o decisiones que llegan demasiado tarde.
A continuación presentamos cinco señales de que tu proceso de control dimensional podría beneficiarse de una revisión y de nuevas herramientas de medición.
1. La producción espera los resultados de inspección
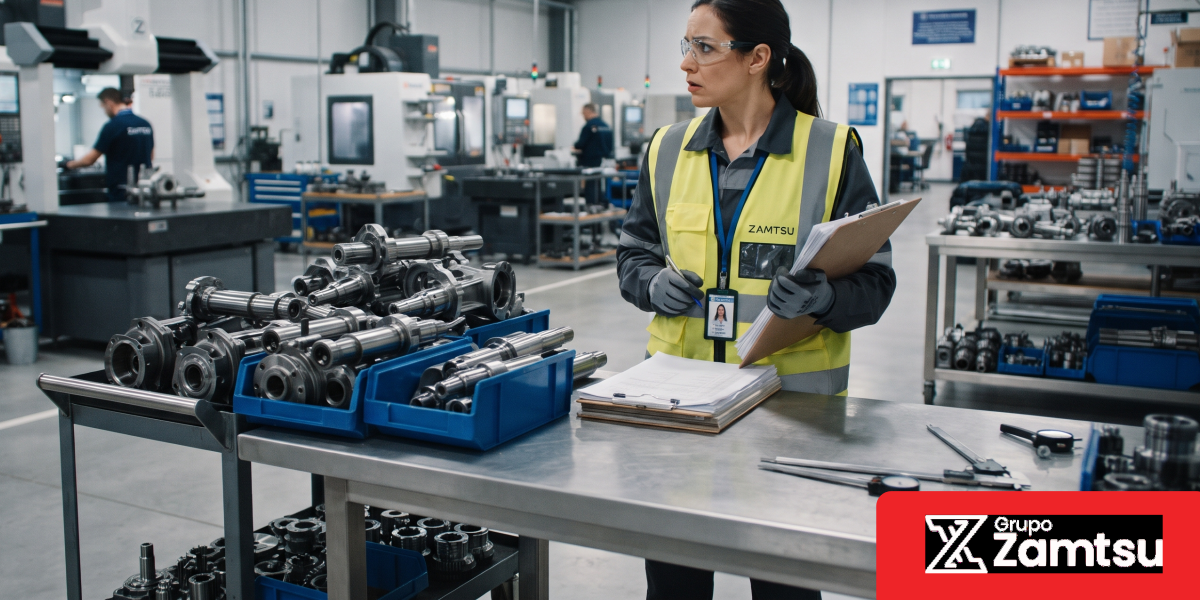
Una de las señales más claras es que las piezas terminadas deben permanecer detenidas hasta que el área de calidad pueda revisarlas.
Esto puede ocurrir cuando:
- El laboratorio recibe más piezas de las que puede procesar.
- El inspector debe medir muchas características por pieza.
- Las muestras llegan desde diferentes líneas o turnos.
- El traslado entre producción y laboratorio consume tiempo.
- La liberación depende de una única persona o equipo.
El problema no es solamente la espera. Mientras no se dispone del resultado, producción no tiene una confirmación oportuna de que el proceso continúa dentro de las tolerancias.
Una solución de medición ubicada cerca del proceso puede ayudar a reducir el tiempo entre fabricación, inspección y decisión, siempre que la aplicación y las condiciones de instalación sean adecuadas.
2. El resultado depende demasiado del operador
La experiencia del personal es fundamental para la calidad. Pero cuando el resultado depende excesivamente de cómo cada operador posiciona la pieza, interpreta una lectura o decide repetir una medición, el proceso puede volverse variable.
Algunas preguntas útiles son:
- ¿Dos operadores obtienen resultados diferentes con la misma pieza?
- ¿Existen instrucciones distintas para cada turno?
- ¿Se repiten las mediciones porque el resultado genera dudas?
- ¿El tiempo de inspección cambia considerablemente entre operadores?
- ¿El proceso se detiene cuando falta la persona con más experiencia?
La estandarización de los programas, métodos de posicionamiento y criterios de aceptación puede ayudar a reducir esta variabilidad.
En aplicaciones repetitivas, los sistemas de medición óptica pueden utilizar programas de inspección definidos para analizar las mismas características de forma consistente. La capacidad real dependerá del modelo, el software, la pieza y la configuración seleccionada.
3. Los resultados se registran manualmente o en varios sistemas
Una medición tiene más valor cuando puede consultarse, compararse y utilizarse para tomar decisiones.
Si los resultados se anotan en papel, se transcriben posteriormente o se distribuyen en diferentes hojas de cálculo, pueden aparecer problemas como:
- Errores de transcripción.
- Datos incompletos.
- Dificultad para encontrar el historial de una pieza o lote.
- Falta de trazabilidad.
- Imposibilidad de analizar tendencias con rapidez.
- Retraso entre la medición y el reporte.
La digitalización del resultado no elimina por sí sola todos los riesgos. Es necesario definir correctamente qué datos se registran, cómo se almacenan y quién los revisa.
Aun así, contar con resultados digitales puede facilitar la documentación de la inspección y el análisis de las características que se repiten fuera de tolerancia.
4. Las desviaciones se detectan después de fabricar un lote completo
Cuando la inspección se realiza únicamente al final del proceso o mediante muestras muy separadas, una desviación puede permanecer sin detectarse durante demasiado tiempo.
- Esto puede producir:
- Lotes completos fuera de especificación.
- Mayor cantidad de piezas para clasificar.
- Reprocesos.
- Consumo adicional de material y horas de máquina.
- Retrasos en la entrega.
- Reclamos o devoluciones.
La medición óptica no sustituye la planificación del control de calidad ni garantiza por sí misma que no existan piezas rechazadas. Su valor está en ayudar a obtener información dimensional con mayor rapidez y consistencia en determinadas aplicaciones.
Una planta puede utilizar esa información para ajustar el proceso antes de que el problema se extienda a una cantidad mayor de piezas.
5. El método actual no permite controlar todas las características importantes
En algunos casos, el problema no es que la medición sea lenta, sino que el método utilizado no permite evaluar con facilidad todas las variables que realmente importan.
Por ejemplo, una pieza puede requerir el control de:
- Diámetros.
- Longitudes.
- Radios.
- Ángulos.
- Perfiles.
- Distancias.
- Contornos.
- Alturas.
- Características relacionadas con tolerancias geométricas.
Controlar una sola dimensión no siempre es suficiente para conocer si la pieza funcionará correctamente en el conjunto del producto.
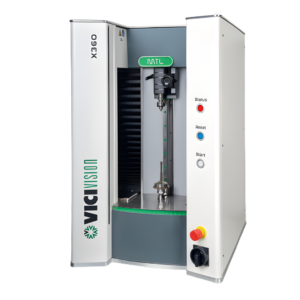
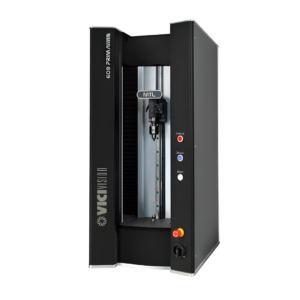
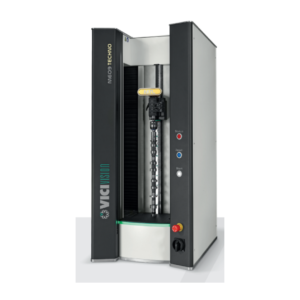
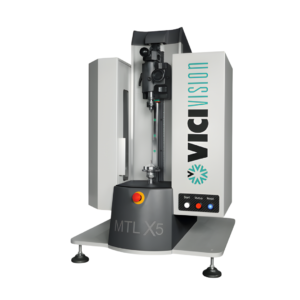
La solución adecuada dependerá de la geometría y de la especificación técnica. Para piezas cilíndricas, ejes y componentes torneados puede ser conveniente evaluar soluciones como VICIVISION. Para piezas planas, estampadas, electrónicas, plásticas o complejas, METRIOS puede ser una alternativa más adecuada.
¿Modernizar significa reemplazar todos los instrumentos actuales?
No necesariamente.
Los calibradores, micrómetros, proyectores de perfiles y otros instrumentos siguen siendo útiles en diferentes procesos. Modernizar el control dimensional significa analizar qué parte de la inspección está limitando la producción o la calidad.
Una planta puede comenzar revisando:
- Qué mediciones consumen más tiempo.
- Qué piezas generan más dudas o repeticiones.
- Qué características se controlan de forma insuficiente.
- Cuánto tarda la liberación de un lote.
- Cuántos reprocesos se originan por detecciones tardías.
- Qué información necesita producción para ajustar el proceso.
- Qué resultados deben conservarse para garantizar trazabilidad.
A partir de ese diagnóstico se puede determinar si conviene mejorar el procedimiento actual, reorganizar el flujo de inspección o evaluar una nueva solución de medición.
¿Cuándo conviene evaluar la medición óptica?
La medición óptica puede ser una opción que conviene estudiar cuando se necesita:
- Reducir el tiempo de inspección de piezas repetitivas.
- Analizar perfiles y varias características dimensionales.
- Medir sin contacto determinadas piezas o componentes.
- Disminuir la dependencia de registros manuales.
- Obtener resultados digitales y repetibles.
- Inspeccionar piezas cerca de la producción.
- Controlar piezas cilíndricas, torneadas o rectificadas.
- Inspeccionar piezas planas, estampadas, electrónicas o pequeñas.
- Evaluar varias piezas en una misma operación, cuando el modelo lo permite.
La recomendación siempre debe basarse en una aplicación concreta. Las dimensiones de la pieza, sus tolerancias, el material, el volumen de producción y el entorno de uso son factores esenciales para seleccionar el equipo.
VICIVISION y METRIOS según el tipo de pieza
VICIVISION para piezas cilíndricas
VICIVISION está orientada a la inspección óptica de ejes, piezas torneadas, piezas rectificadas, tornillos y otros componentes cuyo perfil exterior debe controlarse.
METRIOS para piezas planas y complejas
METRIOS está orientada a piezas planas, estampadas, conectores, juntas, engranajes, componentes plásticos, microcomponentes y otras aplicaciones de medición sobre mesa.
Cómo realizar una primera evaluación interna
Antes de comprar un equipo, reúne información de una pieza o familia de piezas representativa y responde estas preguntas:
1. ¿Qué dimensiones y tolerancias se deben controlar?
2. ¿Cuántas piezas se fabrican por lote, turno o día?
3. ¿Cuánto tiempo tarda actualmente la inspección?
4. ¿Cuánto tiempo transcurre hasta liberar la producción?
5. ¿Qué parte del proceso depende de registros manuales?
6. ¿Cuántas mediciones se repiten?
7. ¿Qué desviaciones se detectan demasiado tarde?
8. ¿La pieza es cilíndrica, plana o de geometría compleja?
9. ¿La medición debe realizarse en laboratorio o cerca de la producción?
10. ¿Necesitas inspeccionar una pieza o varias en una misma operación?
Este diagnóstico permite plantear una conversación técnica con información más útil que una solicitud genérica de cotización.
Conclusión
Si la producción espera resultados, el proceso depende demasiado del operador, los datos se registran manualmente, las desviaciones se detectan tarde o no se controlan todas las características necesarias, probablemente sea momento de revisar el método de inspección.
Modernizar no significa eliminar de inmediato las herramientas actuales. Significa identificar el cuello de botella y buscar una solución que aporte mayor velocidad, repetibilidad y trazabilidad donde realmente se necesita.
En Zamtsu podemos ayudarte a evaluar si una solución VICIVISION o METRIOS se adapta a tu tipo de pieza y a las necesidades de tu proceso.
¿Tu proceso presenta alguna de estas señales?
Envíanos una fotografía, plano o ficha técnica de la pieza que necesitas inspeccionar. Un especialista puede ayudarte a identificar qué variables conviene controlar y qué tipo de solución de medición óptica podría ser adecuada.